Hír
Otthon / Hír / Ipari hírek / Kevlar kesztyűk: Vágásállóság, típusok, szabványok és a helyes választás


Egynél több fémbélyegző vonalon a biztonsági vezető minden vágásálló kesztyűt lecserélt a padlón egy könnyű, 18-as kevlár kötésre, miután egy nyírási élű majdnem hiányzott. Napokon belül a karbantartó csapat visszavágott mandzsettával és tompa panaszsal tér vissza: az új kesztyűk megakadályozzák a tiszta kések bevágását, de tönkreteszik a koptató sorját és az erős ütéseket. Nem a rost a probléma; a kesztyűs architektúra az. Ez az első dolog, amit meg kell érteni a Kevlar kesztyűkkel kapcsolatban.
A kevlár kesztyű, vagyis minden olyan kesztyű, amely para-aramid szálat használ, és amelyet először Kevlar márkanévvel hoztak forgalomba az 1970-es évek elején, az ipari kézvédelem alappillérei, mert valóban ellenállnak a vágásnak, tolerálják a hőt, és szívósságukat tekintve felülmúlják a legtöbb szintetikus anyagot. A kategória azonban mindent felölel, a finom, 21-es kötött héjtól a nehéz bőrrel megerősített láncfűrészkesztyűig. Az ilyen konstrukciók közötti helyes választás az, ami elválasztja a sikeres biztonsági programot attól, amely egyszerűen jól néz ki papíron.
Ez az útmutató elmagyarázza, hogyan állítja meg a Kevlar a vágásokat, mit mérnek valójában az ANSI/ISEA vágási szintek, mely kesztyűszerkezetek milyen feladatokhoz illeszkednek, hogyan hasonlítható össze a Kevlar más vágásálló szálakkal, és mit kell ellenőrizniük a vásárlóknak, mielőtt a Kevlar kesztyűgyártótól vagy a vágásálló munkakesztyű szállítójától rendelnének. Használja a táblázatokat és a kiválasztási ellenőrzőlistát, amikor egy nagykereskedelmi vágásálló kesztyűgyárból származó mintákat értékel, és tartsa kéznél a karbantartási részt, ha a kesztyűk használatban vannak.
A kevlár egy para-aramid szintetikus szál, amelyet a DuPont fejlesztett ki, és az 1970-es évek elején került kereskedelmi forgalomba. Molekulaszerkezete merev polimer láncokból áll, amelyek a szálak tengelye mentén helyezkednek el, így az anyag szakítószilárdsága nagyjából ötszöröse az acélénak egyenlő súly alapján. A nejlonnal vagy poliészterrel ellentétben a kevlár nem olvad meg; 450°C körül kezd bomlani, ezért a szál ballisztikus páncélban és hőálló kesztyűben egyaránt megjelenik.
A vágási ellenállás mechanizmusa eltér attól, amit a legtöbben elképzelnek. A kés penge nem "pattan le" a kevlár kesztyűről; ehelyett a nagy szilárdságú szálak ellenállnak annak a húzóerőnek, amelyet a penge éle kelt, miközben megnyomja és átcsúszik az anyagon. A pengének vagy meg kell szakítania a polimer láncokat, vagy szét kell kényszerítenie a szálakat, mindkettő lényegesen több energiát igényel, mint egy pamut vagy nylon fonal vágásához. Amikor vágási tesztet hajtanak végre, a penge többször mozog a szöveten, hacsak az anyag meg nem állítja, és az aramid fonalból készült kesztyűk következetesen megállítják a puccspróba pengét sokkal kisebb utazási távolságokon, mint az árucikkeknél.
A Gauge a következő változó, amely befolyásolja a teljesítményt. A kötött kesztyűben a mérőszám a hüvelykenkénti öltések számát jelenti. A 7-es vagy 10-es kesztyűben vastag fonal és nyitott, légáteresztő kötött anyag használható, míg a 18-as vagy 21-es kesztyűk sokkal finomabbak és sűrűbbek. Az alsó átmérőjű kevlar kesztyűk jelentősnek és terjedelmesnek tűnnek, ami segít a nehéz anyagok kezelésében; A nagyobb átmérőjű változatok jobb kézügyességet biztosítanak, és precíziós összeszerelésre szolgálnak, de minden egyes fonal kisebb tömeget hordoz, így a vágási minősítés a fonal szálsűrűségétől és a belesodort rétegek számától függ.
A legtöbb ma értékesített Kevlar kesztyű nem 100 százalékos aramidból készül. A gyártók a kevlart nagy teljesítményű polietilénnel, nylonnal, spandexszel vagy rozsdamentes acél szálakkal keverik a tapadás, a kényelem és a vágásállóság hangolására. A magát "Kevlar kesztyűnek" nevezett kesztyű akár 20-30 százalék aramidot is tartalmazhat, a többi pedig olcsóbb hordozószál. A tényleges szálösszetételű címke elolvasása számít, mivel az "aramid" egy kémia, nem egy konkrét termék, és a más gyártók általános para-aramid fonalai megfelelnek a Kevlar teljesítményének, ha a minőséget megfelelően választják ki.
Az is számít, hogy mit csinál a Kevlar kevésbé jól. Sebezhető a hosszan tartó ultraibolya sugárzással szemben, ami a polimer láncok tönkremenetelét és az anyag erejének elvesztését okozza. Érzékeny a klóros fehérítőre is, amely megtámadja a molekuláris gerincet, valamint a dörzsölő felületekre, amelyek átvághatnak vagy elkophatnak az egyes szálakon, még akkor is, ha a kesztyű ellenáll a tiszta vágásoknak. Ezek a korlátok magyarázzák, hogy miért léteznek bőrrel megerősített kevlár kesztyűk: a bőr viseli a kopás- és szúrási terhelést, míg az aramid bélés kezeli az alatta lévő vágásveszélyt.
A hat legelterjedtebb kevlar kesztyű architektúra megértése segít elolvasni a terméklistákat és átvágni a marketing nyelvezetet. Az alábbi táblázat összefoglalja a legfontosabb különbségeket, majd az egyes típusokat a tervezett kontextusban közelebbről megvizsgálja.
Vastag, nehéz, nagyon kemény; magas kopásállóság. Gyakori az üvegkezelésben és a fémben, ahol a kézügyesség másodlagos.
Finom, testhezálló, nagy tapintási érzékenység. A legjobb kis alkatrészek kezeléséhez és olyan munkákhoz, ahol a dolgozók elutasítják a terjedelmes kesztyűket.
Az aramid kötésű PU vagy nitril bevonat javítja a nedves tapadást és megakadályozza a beakadást. Ideális olajos alkatrészekhez, autókhoz és csomagoláshoz.
A hurokkötésű aramid felület visszatartja a levegőt és párnát ad; gyakran használják hő-, rezgés- és mérsékelt vágási hatásokhoz.
Bőr kagyló vagy tenyérfoltok aramid béléssel vagy varrással. A legjobb kopás-, ütés-, hegesztési szikra- és láncfűrészes munkákhoz.
A rozsdamentes acél filamentumokkal tekert kevlár fonal A6/A7-re vágja a besorolást. Fémhulladékhoz, újrahasznosításhoz és erős bélyegzéshez.
| Kesztyű típus | Építés | Tipikus ANSI vágási szint | A legalkalmasabb feladatok |
|---|---|---|---|
| Kevlár kötött, 13-as | Nehéz aramid fonal, nyitott kötésű | A3–A4 | Üvegkezelés, könnyűfém gyártás, generálszerelés |
| Kevlár kötött, 18-as | Finom aramid fonal, sűrű kötés | A4–A5 | Precíziós összeszerelés, éles kis alkatrészek, elektronika |
| Bevonatos kevlár kötött | Aramid alap PU vagy nitril mártással | A4–A5 | Olajos vagy nedves alkatrészek, autóipar, csomagolás, ellenőrzés |
| Kevlár frottír | Hurokkötésű aramid felület | A3–A4 | Hőközelség, rezgés által érintett feladatok, enyhe vágás |
| Bőr erősítésű aramid | Bőr kagyló vagy tenyér a Kevlar bélés felett | A4–A5 | Hegesztés, láncfűrész, nehéz gyártás, csiszolóanyagok |
| Kevlár acél szálakkal | Aramid hibrid fonal acél borítással | A6–A7 | Fémhulladék, újrahasznosítás, fémbélyegzés, borotvaéles élek |
A specifikációk összehasonlításakor ellenőrizze a három számot: a mérőt, az ANSI/EN vágási besorolást a pontos stílushoz és a szálkeverék százalékos arányát. Sok szállító csak a szálcsaládot ("Kevlár" vagy "aramid") sorolja fel, anélkül, hogy közli, hogy a fonal nejlonnal vagy poliészterrel van-e keverve, ami közvetlenül befolyásolja a mosás utáni vágási teljesítményt. Vegye figyelembe azt is, hogy ugyanaz a kesztyűtípus szerepelhet ANSI A4-ként az egyik tesztszériában és A5-ösként a másikban, így a tényleges gyártási tételt kísérő tanúsítvány sokkal értékesebb, mint egy marketingcímke.
Minden komoly vágásálló kesztyű, amelyet világszerte értékesítenek, vagy az ANSI/ISEA 105 amerikai szabvány vagy az EN 388 európai szabvány szerinti besorolást viseli. A 2016-ban frissített amerikai szabvány kilenc vágási fokozattal váltotta fel a régi egyszintű rendszert A1-től A9-ig. Egy független laboratórium megméri a szövet átvágásához szükséges erőt egy egyenes pengével az előírt feltételek mellett, és az eredményt grammos vágási terhelési tartományba konvertálja.
| ANSI szint | Vágási terhelési tartomány (gramm) | Tipikus anyagok | Reprezentatív jelentkezések |
|---|---|---|---|
| A1 | 200–499 | Pamut, könnyű nylon, vékony bőr | Fényszerelés, ellenőrzés |
| A2 | 500–999 | Marhabőr, nehezebb bőr, alapszintetika | Általános kezelés, csomagolás |
| A3 | 1000–1499 | Szabványos kevlár kötött, bevonatos szövetek | Üvegkezelés, fém alkatrészek |
| A4 | 1500–2199 | Finom kevlár, kevlár keverékek | Bélyegzés, fémlemez élmunka |
| A5 | 2200–2999 | Kevlár-nehéz keverékek, HPPE kompozitok | Éles törmelék, kábelkezelés |
| A6 | 3000–3999 | Kevlár acél szálakkal | Újrahasznosítás, erős bélyegzés |
| A7–A9 | 4000 és több | Többrétegű aramid és acél kompozitok | Extrém slash környezetek |
Az alábbi táblázat összehasonlítja a tipikus ANSI vágási szinteket a szokásos kesztyűanyagokhoz, beleértve számos kevlar konstrukciót. Ez egy általános útmutató, nem helyettesíti a pontos kesztyűstílusra vonatkozó vizsgálati tanúsítványt.
A vízszintes sávok azt a vágási ellenállási sávot mutatják, amelyet a vásárló minden anyagcsaládtól elvárhat.
A magasabb szintek azt jelentik, hogy a kesztyű szövete korábban leállítja a tesztpengét, ami nagyobb vágási erőt igényel.
Egyedül a bőr van a skála alsó részének közelében, míg az acéllal megerősített aramid eléri a csúcsot.
Ezért fontosabb a tényleges konstrukció értékelése, mint a „Kevlar” szó beolvasása a terméknévben.
A diagram három pontot tesz azonnal láthatóvá. Először is, a sima pamut és a normál bőr a vágásállósági skála alsó részét foglalja el; egy sima marhabőr kesztyű általában A2 vagy A3 körül tesztel, ami könnyű összeszereléshez megfelelő, de nem éles fém kezeléséhez. Másodszor, a kevlár kötött kesztyűk a vastagságtól és a fonalsűrűségtől függően az A3-tól A5-ig terjedő sávba ugranak be, és a finomabb, 18-as változat továbbra is erős vágási ellenállást biztosít, mivel a szorosabb kötés több fonal érintkezési pontján osztja szét a pengeerőt. Harmadszor, a kevlár acélszálas szálakkal kombinálva A6-os vagy magasabb osztályzatot ér el, ami pontosan az újrahasznosítási és bélyegzési műveletekhez szükséges.
Amit a diagram nem mutat, az a defekt- és kopásállóság. A kevlár kötött kés megállíthatja a vágást, de nem akadályozhatja meg a szöget vagy az éles szélű szúrást, ezért bőrerősítésre van szükség az ilyen veszélyekhez. A kopásállóság is külön tulajdonság; Az aramid fonalak lekophatnak durva betonon vagy sorjázatlan acéléleken, még akkor is, ha a kesztyű vágási tanúsítványa erősnek tűnik. Pontosan ez az oka annak, hogy a bőrrel megerősített Kevlar kesztyűk a gyári padlók alappilléreivé váltak, mivel a bőr adja a kopásálló réteget, míg a kevlár biztosítja alatta a vágás elleni védelmet.
Az ipari vásárlók számára a legfontosabb dolog az, hogy az anyag neve csak egy változó. A mérőműszer, a bélés szerkezete, a bevonat, a héj anyaga és az öltés minősége mind megváltoztatják a végső teljesítményt, és a beszerzési csapatnak a pontos gyártási tételre vonatkozó vizsgálati tanúsítványt kell követelnie, nem pedig az általános "Kevlar" címkére hagyatkozni. A gyakorlatban sok vágásállóként értékesített kesztyű már tartalmaz más fonallal kevert aramidszálakat, így a tényleges összetétel százalékos ellenőrzése számít. Minél magasabb a vágási szint, általában annál merevebbnek érzi magát a kesztyű, ami visszavezet minket az ügyességhez, mint versengő prioritáshoz. A csökkent védelem és a kéz fáradtsága közötti kompromisszum az egyetlen leggyakoribb probléma, amelyet a biztonsági vezetők felvetnek a próbarendelés után.
Az EN 388:2016 európai szabvány eltérő skálát használ: a, b, c, d és e betűs besorolást a puccsvizsgálatnál, plusz f betűt az ISO 13997 (TDM) egyenes penge tesztnél. A régi rendszerben 4X44D besorolású kesztyű hasonlíthat egy új 4X44D besorolásra, de a vizsgálati módszerek megváltoztak, és az új ISO 13997 eredményre van szükség azoknál az anyagoknál, amelyek a puccs-teszt pengét leállási állapotba küldik. Ha a szállítója EN 388 tanúsítványt ad, győződjön meg arról, hogy a TDM tesztet használta a vágási minősítéshez, nem csak a régebbi váltási módszert.
A bőr és az aramid természetes partnerek a munkapadon. A bőr kopásállóságot, szerkezetet és fogást biztosít, amely tompítja a penge kezdeti érintkezését, míg az alatta lévő kevlar megfog mindent, ami áthatol a bőrön. A hegesztés során a bőrhéj véd a szikráktól és az olvadt fröccsenéstől, a Kevlar bélés pedig blokkolja a vágásokat a munkadarab éles széleitől. A sorjás fémlemezek kezelése során a bőr megakadályozza a csupasz kötött kesztyű durva acéléleken előforduló beakadását és elszakadását.
A hibrid konstrukció egy kényelmi problémát is megold. A vastag kötött kevlar kesztyű izzadt és merev; a bőr, különösen a marhabőr, természetesebben lélegzik, a kézhez formálódik, és használat közben jobb tapadást biztosít. Ha egy vágásálló marhabőr kesztyűt aramid béléssel varrnak a tenyéren, a háton vagy mindkettőn, a dolgozók hajlamosak hosszabb műszakban viselni, fáradtság nélkül. A hosszabb kopási idő jobb megfelelést eredményez, ami egy olyan biztonsági mérőszám, amelyet a beszerzési osztályoknak a páronkénti ár mellett kell nyomon követniük.
A kategóriát értékelő vásárlók számára a legfontosabb részletek a bélés fedettsége és az öltéssűrűség. A csak a tenyeret fedő Kevlar bélés szabadon hagyja a hüvelykujj lépésközét és az ujjbegyeket; a teljes varrású bélés kiváló. A dupla tűs varrás nagy szilárdságú cérnával megakadályozza, hogy a bélés a héjon belül vándoroljon, ami az olcsó import kesztyűk gyakori meghibásodási módja.
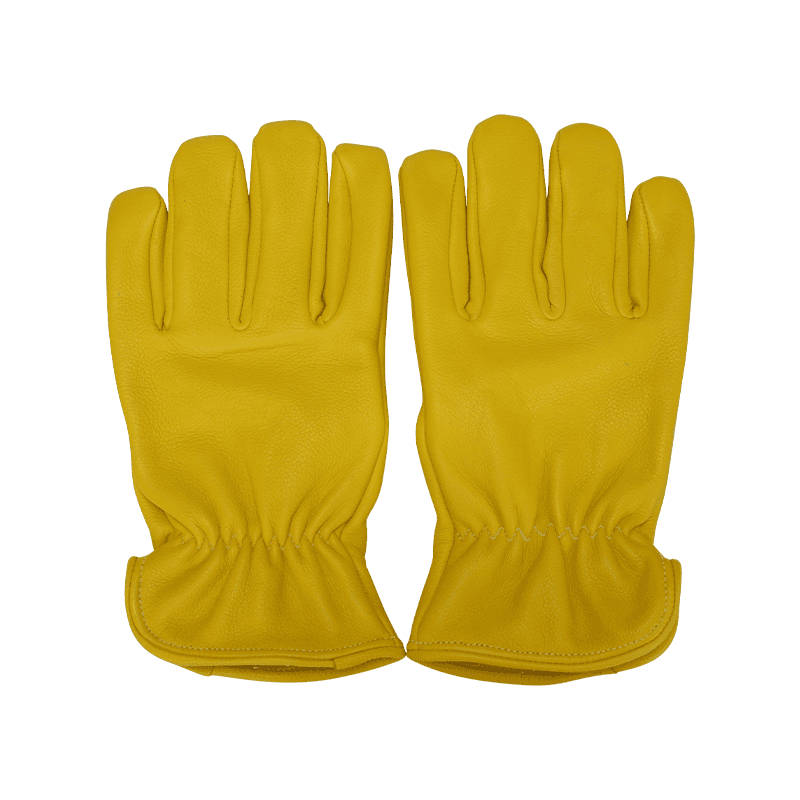 Vágásálló marhabőr munkakesztyű aramid béléssel Ezek a kesztyűk a teljes kiőrlésű marhabőrt egy vágható védőbetéttel kombinálják, így kezelik az ipari munkák során előforduló vágási veszélyeket. A valódi védelem biztosítása érdekében a vásárlóknak ellenőrizniük kell a vágási ellenállási szabványt és a bélés szerkezetét. Termék megtekintése →
Az olyan gyártók, mint a Nantong Qiji Glove, amely 1988 óta gyárt bőr munkakesztyűket, vágásálló marhabőr bőrkesztyűket kínálnak, amelyek a teljes vagy felső szemcsés marhabőrt vágott védő anyagokkal kombinálják egyetlen varrott szerkezetben. Ha gyárból szerzi be ezt a típusú kesztyűt, kérdezze meg, hogy melyik vágásállósági szabványt vizsgálták, hogy a bélés valódi kevlár fonal vagy kevert aramid szövet, és hogy a mandzsetta elasztikus vagy megerősített-e a felhúzható viseléshez. Ez a három válasz megmondja, hogy a kesztyűt tényleges vágásveszélyre tervezték-e, vagy csak arra van felcímkézve.
Különös figyelmet érdemel a hibrid láncfűrészkesztyű. A láncfűrész-védelmi szabványok, mint például az EN 381-7, speciális vágásálló anyagréteget írnak elő a hátoldalon és a bal kézen a nagy sebességű fűrészlánc megállításához. Az aramid párnázással ellátott bőrhéjak az ipari szabvány konstrukciói, mivel a bőr ellenáll a lánc kopásának, és az aramidszálak beleakadnak a fűrész hajtólánckerekébe. A sima bőrkesztyű nem nyújt védelmet a láncfűrész számára, a kötött aramid kesztyű pedig nem biztosítja a szükséges fedést; ehhez a feladathoz csak megfelelő láncfűrész-kesztyűt szabad használni, amely a megfelelő zónákban található tanúsítvánnyal rendelkezik.
A megfelelő kesztyű kiválasztása A Kevlar termék a veszélyességi leltárral kezdődik, nem a márkapreferenciával. Járja végig a munkacellát, és osztályozza, hogy a dolgozó keze valójában mit érint: éles széleket, koptató felületeket, olajos részeket, hőt vagy ütést. Az alábbi táblázat leképezi a gyakori forgatókönyveket az ajánlott kesztyűszerkezetekre, és felsorolja azokat a specifikációkat, amelyeket vásárlás előtt ellenőriznie kell.
| Munka forgatókönyv | Elsődleges veszély | Ajánlott kesztyű | Mit kell ellenőrizni |
|---|---|---|---|
| Fém sajtolás és gyártás | Vágás, ütés, kopás | Ütésálló bőrkesztyű Kevlar béléssel | ANSI A4, ütésálló hátul |
| Üveg és kerámia kezelés | Slash, nedves tapadás | Bevonatos kevlár kötött (PU or nitrile) | A3 és bevonat tapadás |
| Láncfűrész működés | Nagy sebességű vágás, vibráció | Bőr láncfűrészkesztyű aramid párnázással | EN 381-7 megfelelőség, bal oldali hátsó burkolat |
| Hegesztés és meleg munka | Vágás, melegítés, szikra, olvadt fröccsenés | Marhabőr hegesztőkesztyű kevlár béléssel | Lángálló, A4, mandzsetta hossza |
| Hulladékválogatás és újrahasznosítás | Súlyos vágás, defekt | Kevlár kesztyű acél szálakkal | A5 és szúrásálló réteg |
| Precíziós összeszerelés | Könnyű szabás, ügyességi igény | 18-as vagy 21-es kevlár kötött | Minimum A3, testhezálló, csekély kézfáradás |
A fémbélyegzésnél a domináns kockázat az éles lemezélek és a présszerszámok elleni ismételt ütközés kombinációja. A vékony kötött kesztyű nem ad ütésvédelmet, míg a normál bőrkesztyűből hiányozhat a megfelelő vágásvédelem. A megfelelő választás egy ütésálló, ütésálló modell, például az autóipari présüzletekben használatos ütésálló, vágásálló marhabőr kesztyűk, amelyek egy ütésálló párnát helyeznek el a kéz hátulján egy vágásálló tenyér és bélés fölé. Az ellenőrzési prioritás az ütési besorolás, ezért kérje a szállítótól az EN 13594 szabványt vagy az ütközési vizsgálati adatokat, ha rendelkezésre állnak.
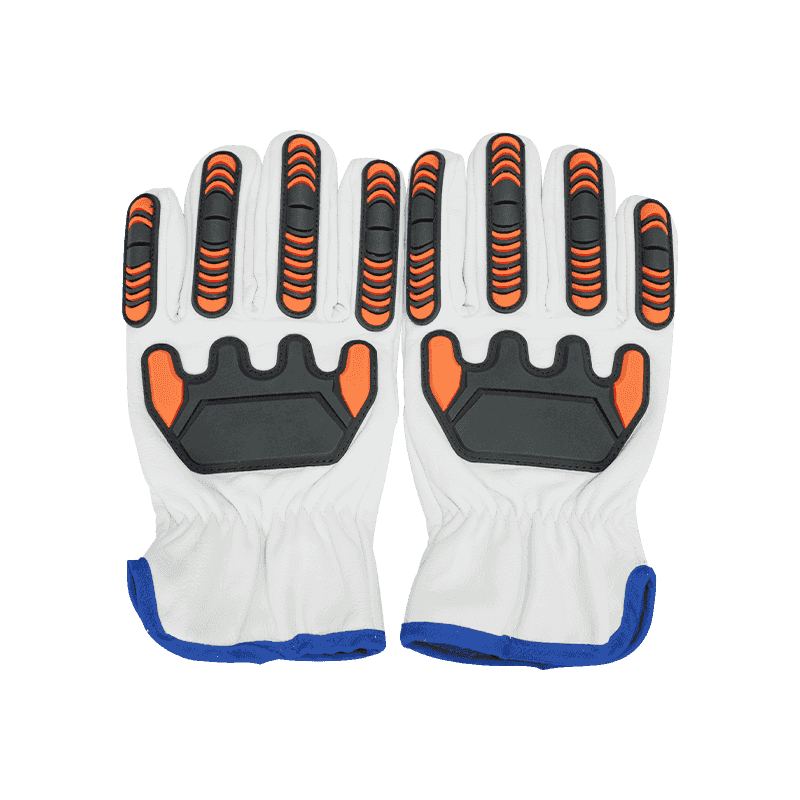 Ütésálló, vágásálló marhabőrbőr kesztyű A fémbélyegzési és présműhelyi feladatokhoz tervezett kesztyűk ütéselnyelő párnázatot adnak a kéz hátulján a vágásálló marhabőr tenyér és bélés mellett, így csökkentve az ütések és a vágás kockázatát. Termék megtekintése →
A láncfűrészek számára az EN 381-7 szerint készült kesztyű nem helyettesíthető. A bőr héj ellenáll a kopásnak, és a beszorult aramidréteg megakadályozza, hogy a lánc belehúzza a kezét a rúdba. Ne hagyja, hogy „vágásálló láncfűrész munkakesztyű” címke helyettesítse a tényleges EN szabvány tanúsítványt; egyes általános célú vágásálló kesztyűk a láncfűrész megfelelőségét állítják anélkül, hogy teljesítenék a szabvány specifikus energia- és lefedettségi követelményeit.
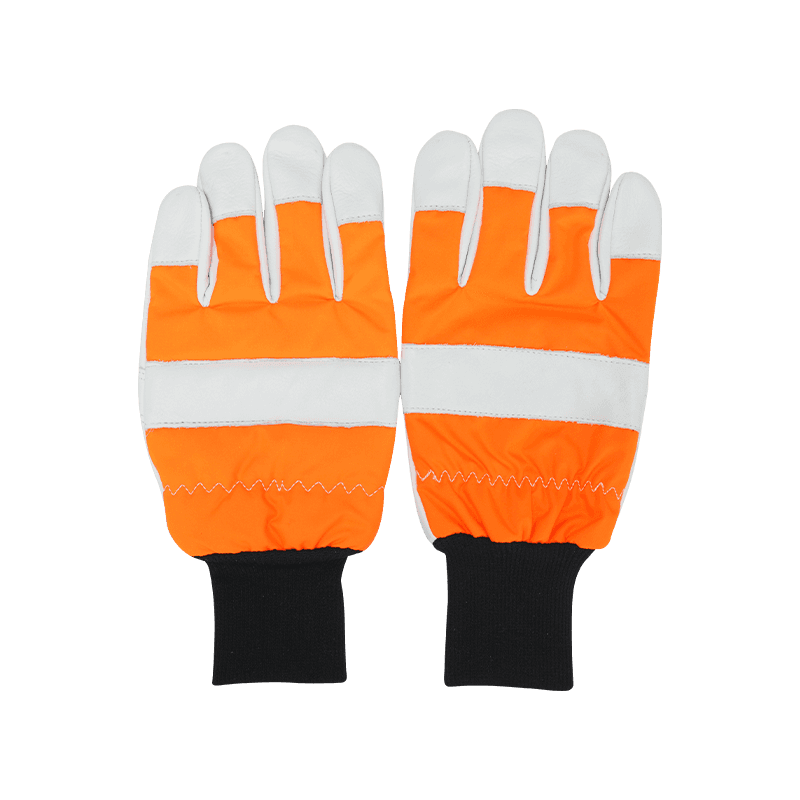 Marhabőr vágásálló láncfűrész munkakesztyű Ezek a láncfűrész-kezelők számára készült marhabőr kesztyűk vágásgátló anyaggal rendelkeznek a bal kéz hátulján, és megfelelnek bizonyos biztonsági előírásoknak. Használat előtt ellenőrizze az EN 381-7 szabványnak való megfelelést. Termék megtekintése →
A hegesztés során a kevlár béléssel ellátott marhabőr hegesztőkesztyű mind a hő-, mind a vágásveszélyt kezeli. A bőr eltávolítja a szikrákat és a rövid lángkontaktust, míg a bélés megakadályozza az éles fémélek vágásait a padon. A mandzsetta hossza is számít; meghosszabbított kesztyű védi a csuklót és az alkart. A TIG-hegesztésnek különösen előnyös a vékonyabb, tapinthatóbb kesztyű, amely még mindig aramidréteget hordoz, és sok beszállító kínál erre a célra szolgáló AWI-változatot.
Az újrahasznosítás és a hulladékválogató környezet a legkeményebb próbatétel. A szennyezett éles tárgyak, üvegszilánkok, tűk és dörzsölő csomagolások ugyanabban a szemetesben vannak, és egyetlen anyag sem fed le minden veszélyt. A tipikus ajánlás egy legalább A5-ös besorolású acélszálas Kevlar kesztyű, amelyet külön szúrásálló béléssel kell viselni, ha tű- vagy drótveszély áll fenn. Egyetlen „univerzális” kesztyű vásárlása ebben a szektorban általában a teljesítmény romlásához vezet az egyik vagy a másik kockázat tekintetében.
Végül a precíziós összeszerelés az, ahol a kézügyesség felülmúlja a nyers vágás minősítését. A 21-es kevlár kötött szövetek besorolása akár A3 is lehet, de tapintható visszacsatolása lehetővé teszi a dolgozók számára, hogy a kesztyű levétele nélkül kezeljék a kis csavarokat, kapcsokat és vékony vezetékeket. Ebben az összefüggésben az A6-os kesztyű kötelezővé tétele kontraproduktív, mivel a dolgozók az első adandó alkalommal levetik a terjedelmes kesztyűket. Válassza ki a minimális vágási szintet, amely megfelel a tényleges élexpozíciónak, majd maximalizálja a kényelmet.
Az aramidszálak a vágásálló piacon a nagy teljesítményű polietilénnel, ultranagy molekulatömegű polietilénnel, acélmagos fonalakkal és üvegszál-keverékekkel versenyeznek. Minden kémia más-más szilárdsági profillal rendelkezik, és a legjobb kesztyűszállító csak akkor tudja ajánlani a megfelelőt, ha a vevő nem csak a kívánt vágási szintet, hanem a tényleges alkalmazást is nyilvánosságra hozza.
| Anyag | Vágási ellenállás | Hőállóság | Ügyesség | Tartósság | Relatív költség |
|---|---|---|---|---|---|
| Kevlár (aramid) | Magas | Kiváló (nem olvad) | Jó | Jó | Közepesen magas |
| HPPE / UHMWPE | Magas | Alacsony (~150°C-on olvad) | Kiváló | Mérsékelt | Közepes |
| Acélmagos fonal | Nagyon magas | Alacsony (hőt vezet) | Szegénytől tisztességesig | Magas | Közepes |
| Üvegszál keverék | Mérsékelt-high | Jó | Fair | Mérsékelt (fiber itch) | Alacsony |
| Csak bőr | Alacsony-moderate | Jó | Mérsékelt | Magas | Közepes |
A nagy teljesítményű polietilén (HPPE), amelyet olyan márkanevek alatt értékesítenek, mint a Dyneema, a Kevlar legközelebbi versenytársa a vágott kesztyűk szegmensében. A HPPE kötöttek észrevehetően puhábbak és kényelmesebbek, és finom átmérővel és jó rugalmassággal ANSI A4-től A6-ig érhetik el. A HPPE szálak azonban jóval 200 °C alatti hőmérsékleten megolvadnak, így alkalmatlanok hegesztésre, öntödei munkákra vagy bármilyen, villanóhővel járó feladatra. Ezzel szemben a kevlár jóval 300°C felett is szerkezeti marad, és természetes választás a hő-plusz vágásos környezetekben.
Az acélmagos fonal, amely rozsdamentes acél szálakat tekercsel egy mag, például nylon vagy aramid köré, a vágási ellenállást az A6-tól A9-ig terjedő tartományba tolja, és ellenáll a súlyos vágásveszélynek. A kompromisszum a súly és a kézügyesség; Az acélszálas kesztyűk merevnek érzik magukat, és kényelmetlenek finom munkákhoz. Hőt és hideget is vezetnek, ezért nem alkalmasak elektromos munkára vagy szélsőséges hőmérsékleti kitettségre. A legtöbb vásárló acél erősítésű aramid kesztyűt tart fenn hulladékválogatásra és újrahasznosításra, ahol a vágásveszély rendkívüli, a kényelem pedig másodlagos.
A kevert fonalak két anyag közül a legjobbat ragadják meg. Általánosan elterjedt keverék az 50 százalékos kevlár 50 százalékos HPPE-vel, amely megőrzi a jó hőtűrést és a vágási ellenállást, miközben a polietilén lágyabb kézi tapintását ad. Egy másik lehetőség az aramiddal kevert nejlon vagy spandex, amely magasabb átmérőjűeknél kedvező árú kesztyűt eredményez, mérsékelt vágásállósággal és szorosan illeszkedik a szerelősorokhoz. Az árajánlatok értékelésekor hasonlítsa össze a rostszázalékot és a vágási tanúsítványt; az alacsony rosttartalmú "Kevlar" feliratú kesztyű csak A2-t tesztelhet, míg az 50/50 aramid-HPPE keverék nagyobb kényelemmel érheti el az A4-et.
Még egy prémium kevlar kesztyű is korán meghibásodik, ha nem megfelelő mosószerrel mossuk vagy közvetlen napfényben szárítjuk. Az aramid kémiailag ellenáll számos oldószernek, de érzékeny a klóros fehérítőre és az UV sugárzásra, ezért a címkén található ápolási utasítások nem kötelezőek. A magas hőmérsékleten végzett ipari mosás lerövidíti az aramid fonalak élettartamát, a klóros fehérítő hozzáadása pedig felgyorsítja a molekuláris degradációt oly módon, hogy az addig láthatatlan, amíg az anyag terhelés hatására elszakad.
Mossa ki a Kevlar kesztyűt meleg vízben, ideális esetben 60°C alatt, enyhe, semleges pH-jú mosószerrel. Ne használjon öblítőt, mert a szálfelületen lévő bevonata csökkenti a fonalak közötti súrlódást és csökkentheti a mért vágási ellenállást. Alaposan öblítse le és szárítsa meg közvetlen napfénytől és sugárzó fűtőtestektől távol. Az alacsony hőmérsékletű kényszerlevegős szárítószekrény előnyösebb, mint a gázszárító vagy a napsütéses szabadtéri vezeték.
Az ellenőrzést minden műszak előtt el kell végezni a magas kockázatú alkalmazásokban. Keresse meg:
Azonnal cserélje ki a Kevlar kesztyűt, ha ezen hibák bármelyike megjelenik. Az aramidrétegen átvágott kesztyű már nem felel meg az eredeti vágási teszt tanúsítványának, még akkor sem, ha a szövet többi része jól néz ki. Az újrafelhasználható bőr-kevlár hibridek esetében kövesse a kesztyűszállító bőrápolási ajánlásait, mert a cserzőolajok és a nedvesség szintje befolyásolja, hogy a bőrhéj rugalmas és szikraálló marad-e. Hozzon létre egy csereütemezést a webhely tényleges kopási adatai alapján; egy kesztyű, amely általában hat hétig bírja könnyű összeszerelésben, csak egy hétig bírja a bélyegzőcellában, és egy ipari felhasználásra gyártó beszállító általában segíthet a reális élettartam meghatározásában.
A kevlár kesztyűk mennyiségi vásárlása eltér attól, mint egy kiskereskedelmi pár levétele a biztonsági felszerelések polcáról. A nagykereskedelmi vásárlóknak, importőröknek és biztonsági forgalmazóknak olyan beszállítóra van szükségük, amely stabil szálellátást biztosít, tesztdokumentációt biztosít, és egyenletes minőséget tud biztosítani a gyártási tételek között. Mielőtt megrendelést küldene bármely vágásálló munkakesztyű szállítójának, tegyen fel hat konkrét kérdést: melyik vágási vizsgálati módszert alkalmazzák; milyen rostszázalék jelenik meg a tényleges kesztyűben; a tanúsítvány pontosan megfelel-e az idézett stílusnak és mérettartománynak; mi a nyomtáv és a bélés szerkezete; milyen mosási és ápolási ajánlások érvényesek; és mik a dokumentált tűréshatárok a hosszra, a tenyérszélességre és a szakítószilárdságra vonatkozóan.
Egy elismert kesztyűgyártó, például a Nantong Qiji Glove Co., Ltd. hasznos példa a partner értékelésére. A céget 1988-ban alapították Rugaoban, Jiangsu tartományban, Sanghaj közelében, és több mint három évtizedet töltött bőr munkakesztyűk gyártásával, beleértve a funkcionális modelleket vágás-, ütés-, víz- és hőálló tulajdonságokkal. Kínai székhelyű, globális vásárlókat kiszolgáló védőkesztyű-gyártó pozíciója azt jelenti, hogy mind az OEM-márkajelzést, mind az egyedi specifikációkat képes kezelni, ami akkor számít, ha saját címkére, csomagolásra vagy módosított mandzsetta kialakításra van szüksége egy helyi végfelhasználó számára.
A beszállítókkal való kapcsolattartás során kérjen gyártás előtti mintákat, és vizsgáltassa meg azokat egy független, ISO 17025 szerint akkreditált laboratóriumban, ahelyett, hogy a gyár házon belüli adataira hagyatkozna. A mintákat normál légkörben kell kondicionálni és tesztelni, és az eredményeknek hivatkozniuk kell a tényleges stílusszámra. A MOQ-t (minimális rendelési mennyiség) az előrejelzéséhez, és ne a mintaárához egyeztesse, mivel az aramidszálas vágásálló kesztyűk minimális hossza a kötőgéptől függően változik, és az alacsony MOQ más konstrukciót kényszeríthet ki, mint amelyet Ön mintavételezett. Tisztázza a gyártás átfutási idejét, és azt, hogy a szállító vállalhatja-e a késztermékek meghatározott ellenőrzési dátumát; az a gyártó, aki külső vizsgálatot kér fel, bizalmat tanúsít a folyamata iránt.
A futás közbeni minőségellenőrzés ugyanolyan fontos, mint a tanúsítvány. Ellenőrizze, hogy a kevlár bélés középen van-e, és nem mozdul-e el ismételt kopás után, hogy a bőrszálak mentesek-e a tenyér jelentősebb hibáitól, és hogy a varrássűrűség az igénybevételi pontokon megfelel-e a specifikációnak. Kérdezze meg, hogyan kezeli a szállító a nem megfelelő tételeket, és milyen jóváírási vagy cserepolitika vonatkozik arra az esetre, ha egy gyártási tétel nem felel meg a megállapodás szerinti vágási teszten. Az ezekre vonatkozó egyértelmű, írásos megállapodások megakadályozzák a kesztyűimportőrök és a gyárak közötti leggyakoribb vitákat.
Az alábbiakban a beszerzési csapatok és a biztonsági tisztek által leggyakrabban feltett kérdésekre adjuk meg a válaszokat a Kevlar kesztyűk opcióinak összehasonlításakor.
A Kevlar kesztyű vágásálló?Nem. A kevlár kesztyű vágásálló, nem vágásálló. Egy kellően éles penge kellő erővel bármilyen kesztyűt át tud vágni. Az ANSI vágási szint számszerűsíti, hogy mekkora erő szükséges a kesztyű anyagának átvágásához, és még az A9-es besorolású kesztyűknek is van teljesítményhatára. Mindig párosítsa a kesztyűválasztást a megfelelő védelemmel és biztonságos munkavégzési gyakorlattal. |
Mit jelent az A4-es ANSI vágási szint egy kevlár kesztyűn?Az ANSI A4 azt jelenti, hogy a kesztyű 1500 és 2199 gramm közötti vágási terhelést is kibírt a szabvány ASTM F2992 tesztben. Ez egy szilárd szint a fémlemez kezeléséhez és bélyegzéséhez, és általában egy jól felépített kevlár kötött vagy bőr-kevlár hibridet képvisel. Az A3 alatti dolgok általában nem tekinthetők értelmesnek a fémszegélyes munkáknál. |
A kevlár kesztyűt ki lehet mosni?Igen, de korlátozásokkal. Használjon 60°C alatti meleg vizet, semleges, enyhe mosószert, és ne használjon öblítőt vagy klóros fehérítőt. Szárítsa meg a kesztyűt közvetlen napfénytől és magas hőtől. Az ismételt mosás csökkentheti a vágási besorolást, ha nem megfelelő mosási kémiát használnak, ezért kövesse a gyártó utasításait, vagy tesztelje a mosási folyamatot, mielőtt nagyszabású mosási programot hajt végre. |
Melyik a jobb a vágásállóság szempontjából: a kevlár vagy a nagy teljesítményű polietilén?Nincs univerzális győztes. A HPPE (például a Dyneema) puhább, könnyebb és kényelmesebb az egész napos viselethez, és magas ANSI-besorolást érhet el finom mérőeszközökön. A kevlar a jobb választás, ha hő, szikra vagy olvadt fröccsenés van jelen, mert nem olvad meg magas hőmérsékleten. Számos ipari alkalmazásnál a két szál keveréke biztosítja a legjobb egyensúlyt a vágásvédelem és a kényelem között. |
Használhatok kevlár kesztyűt hegesztéshez?A kevlár kesztyű önmagában nem alkalmas közvetlen hegesztési érintkezésre; marhabőr hegesztőkesztyű kell, lehetőleg kevlár béléssel. A bőr hőszigetelést biztosít a szikrákkal és az érintkezési hővel szemben, a kevlár bélés pedig vágásállóságot biztosít a munkadarab éles szélei miatt. A sima kevlár kötött kesztyű egy bizonyos pontig ellenáll a hőnek, de nem véd a közvetlen lángoktól vagy erős hegesztési szikráktól. |
Mi a különbség a 13-as és a 18-as kevlár kesztyű között?A műszer a hüvelykenkénti öltések száma. A 13-as kesztyű vastagabb fonalból készül, nehezebb és tartósabb, és megfelel a durva kezelésnek; egy 18-as kesztyű finomabb, szorosabban illeszkedik, és jobb kézügyességet ad a precíziós munkához. Ugyanazon szálkeverék esetén a finomabb vastagságú vágási érték általában valamivel alacsonyabb, mivel minden egyes öltés kevesebb fonaltömeget hordoz, bár a szorosabb kötés részben kompenzálja a pengeerő több érintkezési ponton történő elosztásával. A megfelelő választás attól függ, hogy a kényelem vagy a nyers tartósság számít jobban az alkalmazásban. |
Miután leszűkítette a munkacellához illeszkedő felépítési és vágási szintet, rendeljen egy kis próbatételt egy megbízható Kevlar kesztyűgyártótól, és tesztelje valós gyártási körülmények között. Gyűjtsön visszajelzést a dolgozóktól a kényelemről, a tapadásról, a hőmérsékletről és a kesztyű élettartamáról. Ezek a próbaadatok sokkal értékesebbek, mint bármely specifikációs adatlap, amikor a teljes nagykereskedelmi rendelésre méretezi.
Ha érdekli termékeink, forduljon hozzánk bizalommal
 +86-0513-68163373